Desain Cetakan untuk Blok Beton: Toleransi, Material, dan Penyelesaian Permukaan
Sep 08, 2026
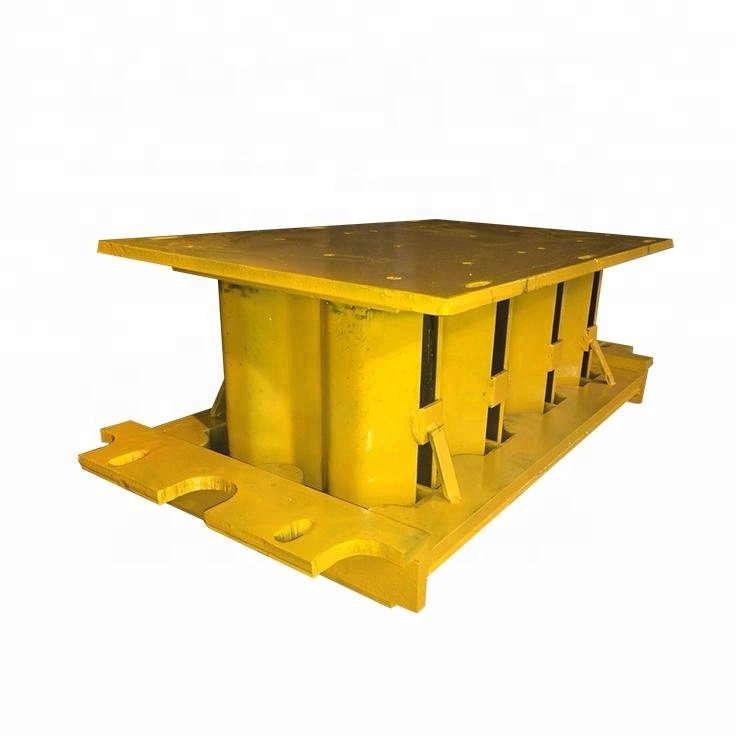
Jawaban Singkat Desain cetakan adalah faktor terpenting yang menentukan kualitas blok beton, konsistensi dimensi, dan efisiensi produksi. Cetakan yang direkayasa secara presisi dan diproduksi dari baja paduan bermutu tinggi—seperti 42CrMo atau Cr12MoV—dengan perlakuan panas karburisasi yang mencapai kekerasan permukaan HRC 58–62 dan ketangguhan inti HRC 35–40 memberikan masa pakai 80.000 hingga lebih dari 100.000 siklus dalam kondisi produksi normal. Toleransi kritis meliputi penyimpangan dimensi rongga ±0,12 hingga ±0,3 mm, penyimpangan tinggi ±0,5 mm, dan jarak bebas unilateral antara kaki penekan dan rongga 0,2–0,4 mm. Permukaan akhir Ra 1,6 atau lebih baik memastikan aliran beton yang lancar dan pelepasan cetakan yang bersih, sementara radius sudut 3–5 mm menghilangkan titik konsentrasi tegangan yang menyebabkan retak. Bagi manajer pengadaan dan insinyur produksi, memahami parameter ini sangat penting untuk memilih cetakan yang menghasilkan kualitas blok yang konsisten dan meminimalkan waktu henti. 1. Analisis Niat Pencarian Pengguna Siapa yang Mencari dan Mengapa?HadirinTujuan UtamaKekhawatiran UtamaManajer PengadaanKomersial/KeputusanMasa pakai cetakan, biaya per siklus, keandalan pemasok, dokumentasiInsinyur ProduksiTeknis/InformasionalToleransi, mutu material, ketahanan aus, integrasi dengan mesin yang sudah ada.Manajer Pabrik BlokOperasional/Pemecahan MasalahMengurangi waktu henti, menjaga konsistensi dimensi, kecepatan penggantian cetakan.Staf Pengendalian MutuInformasi/ProsedurKriteria inspeksi, toleransi yang dapat diterima, pencegahan cacat Kategori Tujuan Pencarian Utama Spesifikasi Teknis: Memahami tingkatan material, persyaratan kekerasan, dan toleransi dimensi yang menentukan kinerja cetakan. Evaluasi Pemasok: Menilai produsen cetakan berdasarkan dokumentasi kualitas, kompatibilitas, dan dukungan purna jual. Optimalisasi Proses: Memilih desain cetakan yang mengurangi tegangan pelepasan cetakan, memperpanjang umur pakai alat, dan meningkatkan kualitas blok. Manajemen Biaya: Menyeimbangkan investasi awal dengan umur pakai cetakan dan biaya perawatan. 2. Pertanyaan Utama Pengguna T: Jenis baja apa yang paling baik untuk cetakan blok beton?Baja paduan premium seperti 42CrMo, Cr12MoV, dan 9CrSi adalah standar industri untuk cetakan blok beton Material-material ini menawarkan ketahanan aus yang sangat baik dan mempertahankan bentuknya di bawah tekanan getaran frekuensi tinggi dan pemadatan. Untuk campuran yang sangat abrasif yang mengandung pasir tajam atau agregat daur ulang, baja perkakas seperti Cr12MoV memberikan daya tahan yang superior. T: Seberapa keras cetakan berkualitas seharusnya? Perlakuan panas karburisasi menciptakan permukaan tahan aus pada HRC 58–62 sekaligus mempertahankan inti yang kuat dan tahan benturan pada HRC 35–40. Struktur ganda ini memungkinkan permukaan yang keras untuk menahan abrasi dari agregat sementara inti yang kuat menyerap getaran dan mencegah keretakan. Ketebalan lapisan karburisasi 1,3–1,5 mm memastikan kedalaman yang cukup untuk beberapa siklus pemolesan ulang. T: Toleransi apa yang penting untuk konsistensi dimensi? Toleransi utama meliputi: penyimpangan dimensi rongga ±0,12 hingga ±0,3 mm, penyimpangan tinggi (kedalaman pengisian) ±0,5 mm, jarak bebas unilateral antara kaki penekan dan rongga cetakan 0,2–0,4 mm, dan kerataan pelat keseluruhan ≤0,5 mm. Mencapai toleransi ±0,1 mm pada dimensi kritis mewakili standar presisi manufaktur tertinggi, memastikan paving block terpasang dengan sempurna dan blok yang saling mengunci sejajar dengan sempurna. T: Bagaimana finishing permukaan memengaruhi kualitas blok? Permukaan rongga yang halus (Ra 1,6 atau lebih baik) mengurangi gesekan, mencegah lengket, dan memastikan balok terlepas dengan bersih tanpa robek atau berubah bentuk. Hal ini juga meminimalkan keausan pada cetakan seiring waktu, menjaga stabilitas dimensi. Permukaan yang kasar menghambat aliran beton, menyebabkan kantong udara dan kepadatan yang tidak konsisten. T: Fitur desain apa yang memperpanjang umur cetakan? Fitur desain utama meliputi: radius sudut 3–5 mm untuk menghilangkan titik konsentrasi tegangan dan mencegah perambatan retak; sudut kemiringan yang tepat (biasanya 1–3 derajat) untuk pelepasan cetakan yang mulus; dan sudut yang diperkuat pada titik-titik tegangan tinggi. Sisipan modular memungkinkan komponen yang mengalami keausan tinggi untuk diganti dengan cepat, mengurangi waktu henti dari berjam-jam menjadi beberapa menit. 3. Kerangka Desain Cetakan Pemilihan Material dan Perlakuan PanasPemilihan baja dan perlakuan panasnya secara langsung menentukan umur pakai cetakan dan stabilitas dimensi. Baja paduan premium—42CrMo, Cr12MoV, dan 9CrSi—dipilih karena ketahanan ausnya yang sangat baik dan kemampuannya untuk mempertahankan bentuk di bawah tekanan produksi. Proses kritisnya adalah perlakuan panas karburisasi. Ini menciptakan permukaan yang keras dan tahan aus (HRC 58–62) sambil mempertahankan inti yang kuat dan tahan benturan (HRC 35–40). Cangkang yang keras menahan abrasi dari agregat yang jika tidak akan mengikis dinding rongga dan meningkatkan dimensi seiring waktu. Ketebalan lapisan karburisasi 1,3–1,5 mm sangat penting—setelah lapisan keras ini aus, cetakan akan cepat kehilangan akurasi dimensinya. Komponen rakitan cetakan baja yang diberi perlakuan panas memberikan umur pakai cetakan yang bermanfaat hingga 80.000 hingga 120.000 siklus dalam kondisi produksi normal. Produsen biasanya menyediakan peta kekerasan dan sertifikat bahan baku (PMI) dengan setiap set cetakan untuk memastikan ketertelusuran. Toleransi Dimensi Mencapai dan mempertahankan toleransi ketat di ribuan siklus produksi merupakan standar tertinggi presisi manufaktur. Toleransi kritis meliputi: Penyimpangan Dimensi Rongga: ±0,12 hingga ±0,3 mm—secara langsung menetapkan dasar untuk akurasi ukuran blok. Toleransi yang lebih ketat pada cetakan menghasilkan toleransi yang lebih ketat pada blok. Penyimpangan Tinggi: ±0,5 mm—mengontrol ketebalan blok. Jarak Bebas Unilateral: 0,2–0,4 mm—mencegah kebocoran beton di sekitar kaki penekan, yang menyebabkan cacat dimensi dan peningkatan keausan. Kerataan Pelat Cetakan: ≤0,5 mm—memastikan pemadatan yang seragam; pelat yang tidak rata menyebabkan blok dengan ketebalan yang bervariasi. Pemesinan CNC sangat penting untuk mencapai toleransi ini. Cetakan modern menggunakan proses pemotongan kawat untuk mengatur geometri rongga dengan jarak bebas yang konsisten. Pergeseran dimensi diminimalkan dengan penghilangan tegangan setelah perlakuan panas. Finishing Permukaan dan Fitur DesainPermukaan Akhir: Permukaan rongga dikerjakan dengan mesin CNC hingga Ra 1,6 atau lebih baik. Permukaan halus ini mengurangi gesekan, mencegah lengket, dan memastikan blok terlepas dengan bersih tanpa robek atau distorsi. Permukaan yang kasar menghambat aliran beton, menyebabkan kantong udara dan kepadatan yang tidak konsisten. Radius Sudut: Semua sudut internal memiliki radius 3–5 mm untuk menghilangkan titik konsentrasi tegangan. Sudut 90 derajat yang tajam merupakan titik lemah—sudut tersebut memerangkap udara, menciptakan rongga, dan memusatkan tegangan yang memicu retakan. Radius yang tepat meningkatkan integritas blok dan masa pakai cetakan. Sudut Kemiringan: Sudut kemiringan yang tepat (biasanya 1–3 derajat) memfasilitasi pelepasan cetakan yang lancar. Tanpa sudut tersebut, gesekan dari pelepasan blok dapat mengubah bentuk produk dan mempercepat keausan cetakan. Saluran Ventilasi: Alur pembuangan strategis mencegah "lubang udara" (rongga) pada permukaan blok, memastikan hasil akhir yang premium. Kompatibilitas dan Integrasi Cetakan berkualitas memiliki pola baut, penempatan pin pemandu, dan geometri palet yang umum untuk sistem mesin utama seperti Hess, Masa, Tiger, dan QGM/Zenith. Hal ini memungkinkan penggantian langsung tanpa perlu melakukan perubahan peralatan atau menghentikan operasi mesin. Setiap mesin blok memiliki dimensi pemasangan, posisi pin, dan jarak bebas pelepasan yang unik yang harus diverifikasi. 4. Pertimbangan Praktis bagi Pembeli Dokumentasi KualitasProdusen cetakan terkemuka menyediakan dokumentasi lengkap untuk setiap set cetakan: Sertifikat bahan baku (PMI), Peta kekerasan setelah perlakuan panas, Laporan inspeksi dimensi (CMM atau yang setara), Pemeriksaan kesesuaian (cetak biru atau pemeriksaan kontak). Dokumentasi ini memastikan pengoperasian tanpa risiko dan mendukung ketertelusuran pemasok. Dukungan Purna Jual Carilah pemasok yang menawarkan: Garansi kerusakan 12 bulan, Kit sisipan cadangan untuk pola keausan umum, Layanan pengerasan ulang atau perataan permukaan untuk memperpanjang umur alat, Dukungan jarak jauh selama pengoperasian blok pertama atau penggantian alat. 5. Pertanyaan yang Sering Diajukan (FAQ) 1. Baja jenis apa yang paling baik untuk cetakan blok beton?Baja paduan premium seperti 42CrMo, Cr12MoV, dan 9CrSi adalah standar industri. Untuk campuran abrasif dengan pasir tajam atau agregat daur ulang, baja perkakas seperti Cr12MoV direkomendasikan. 2. Berapa lama cetakan berkualitas seharusnya bertahan? Cetakan baja yang diberi perlakuan panas biasanya menghasilkan 80.000 hingga lebih dari 100.000 siklus dalam kondisi produksi normal. Beberapa lapisan canggih dapat memperpanjang masa pakainya lebih jauh lagi. 3. Seberapa keras cetakan harus mencapai tingkat kekerasan yang diinginkan? Permukaan aus harus mencapai HRC 58–62, sedangkan bagian intinya harus tetap pada HRC 35–40 untuk ketahanan terhadap benturan. Kombinasi ini dicapai melalui perlakuan panas karburisasi. 4. Toleransi apa yang memastikan dimensi blok yang konsisten? Dimensi kritis harus dijaga pada toleransi ±0,12 hingga ±0,3 mm, tinggi hingga ±0,5 mm, dengan jarak bebas unilateral 0,2–0,4 mm dan kerataan pelat ≤0,5 mm. 5. Mengapa radius sudut penting dalam desain cetakan? Radius sudut 3–5 mm menghilangkan titik konsentrasi tegangan yang menyebabkan retak. Sudut tajam 90 derajat memerangkap udara, menciptakan rongga, dan memusatkan tegangan yang memicu keretakan. 6. Permukaan seperti apa yang seharusnya dimiliki cetakan berkualitas? Permukaan rongga cetakan harus mencapai nilai Ra 1,6 atau lebih baik. Permukaan yang halus mengurangi gesekan, mencegah lengket, memastikan pelepasan cetakan yang bersih, dan menjaga stabilitas dimensi seiring waktu. 7. Bagaimana cara saya memverifikasi kualitas cetakan sebelum membeli? Mintalah dokumentasi termasuk sertifikat bahan baku, peta kekerasan, laporan inspeksi dimensi (CMM), dan pemeriksaan kesesuaian. Verifikasi juga kompatibilitas dengan dimensi pemasangan dan posisi pin mesin Anda. Jika Anda ingin mendapatkan informasi lebih lanjut tentang produk kami, Anda dapat mengklik di sini. www.yxbrickequipment.com
BACA SELENGKAPNYA