

Penggabungan Sistem dan Pemilihan Proses untuk Lini Produksi Batu Bata: Dari Pencocokan Mesin Tunggal hingga Memaksimalkan Efisiensi Lini Produksi
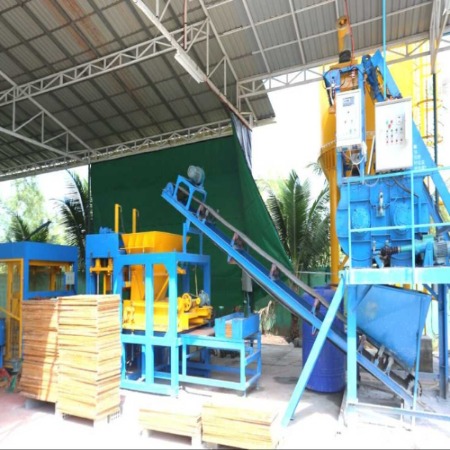
Didorong oleh pemanfaatan sumber daya limbah padat dan komponenisasi bangunan prefabrikasi, lini produksi batu bata telah berkembang menjadi sistem kompleks yang mengintegrasikan dinamika mekanik, reologi material, dan otomatisasi industri. Konfigurasi lini produksi bukan sekadar menumpuk peralatan, melainkan desain keseimbangan dinamis berdasarkan karakteristik material, siklus pencetakan, dan ritme logistik. Artikel ini, dari perspektif seorang insinyur, menguraikan logika mendasar dari pemilihan untuk tahap pencampuran, pengolahan, transfer, dan pengemasan.
I. Bagian Pencampuran: Pencocokan Volume dan Pembentukan Sistem Pencampuran
Kontradiksi utama dalam pemilihan mixer terletak pada pencocokan waktu antara output batch dan konsumsi material unit utama dalam satu siklus pencetakan. Kesalahpahaman umum adalah menghubungkan langsung model mixer dengan output, mengabaikan batasan ketat waktu homogenisasi pencampuran.
Untuk lini produksi yang menggunakan pencampuran paksa planet atau poros ganda, tingkat pemanfaatan volume penuh mixer idealnya harus dikontrol pada 60%-70%. Jika mixer utama membutuhkan 0,8 m³ beton padat per batch, volume pengeluaran mixer harus dipilih sebesar 1,0-1,25 m³ (misalnya, mutu JS1000 atau JS1250). Volume tambahan ini bukan untuk "meningkatkan cadangan," tetapi lebih untuk menyediakan ruang geser yang cukup untuk dispersi instan bahan tambahan fase cair (seperti zat pereduksi air dan pewarna), mencegah "penyumbatan poros" atau pencampuran yang tidak merata karena pengisian tangki pencampuran yang berlebihan.
Pertimbangan yang lebih mendalam terletak pada rezim pencampuran. Saat memproduksi batu bata beton permeabelWaktu pencampuran perlu diperpanjang hingga 1,5 kali lipat dari blok biasa. Ini berarti bahwa meskipun volume mixer mencukupi, jumlah siklus per satuan waktu akan berkurang. Oleh karena itu, konfigurasi harus disesuaikan dengan produk target, dengan menambahkan hopper penyimpanan sementara (buffer) di bawah mixer. Volumenya harus mampu menampung material yang digunakan untuk 3-5 batch pencetakan mixer utama untuk mengisolasi siklus pencampuran dari siklus pencetakan, mencegah interferensi antara keduanya.
II. Bagian Pengelompokan: Pertarungan Antara Akurasi Statis dan Aliran Dinamis
Mesin pencampur adalah "sistem kekebalan" dari lini produksi. Dalam praktik industri, peningkatan koefisien variasi kekuatan yang disebabkan oleh kesalahan penimbangan material adalah sumber kerugian biaya yang paling berbahaya.
Apakah sebuah mesin pencampur otomatis Apakah ini perlu? Jawabannya ya, tetapi sangat penting untuk membedakan antara mode penimbangan kumulatif dan penimbangan independen. Untuk memproduksi blok pengisi biasa, mesin pencampur tiga wadah yang menggunakan "penimbangan agregat kumulatif + penimbangan semen terpisah" sudah cukup untuk memenuhi standar nasional. Namun, untuk batu bata paving berwarna atau batu bata permeabel, peningkatan ke penimbangan independen setiap material diperlukan karena jumlah pigmen dan bahan penguat yang ditambahkan sering diukur dalam bagian per seribu, dan penimbangan kumulatif tidak dapat mendeteksi perubahan sekecil itu dalam berat bersih.
Perlu dicatat bahwa pemilihan mesin pencampur harus berfokus pada kemampuan adaptasi mekanisme pengumpanan. Untuk kerikil atau bubuk halus daur ulang dari limbah konstruksi dengan kadar air tinggi, pengumpan sabuk pengatur kecepatan frekuensi variabel harus digunakan sebagai pengganti pengumpan getaran elektromagnetik konvensional untuk mencegah pembentukan lengkungan atau penumpukan material di saluran masuk pengumpanan. Sementara itu, timbangan penyangga dengan corong transisi dipasang di antara mesin pencampur dan mixer, memungkinkan verifikasi sekunder jumlah pengumpanan. Ini adalah fitur desain redundansi utama dalam lini produksi kelas atas untuk memastikan deviasi standar kekuatan produk jadi terkontrol dalam ±1,5 MPa.
III. Jalur Penerimaan dan Logika Pengeringan Batu Bata: Bukan Sekadar Pengganti Tenaga Kerja Manual
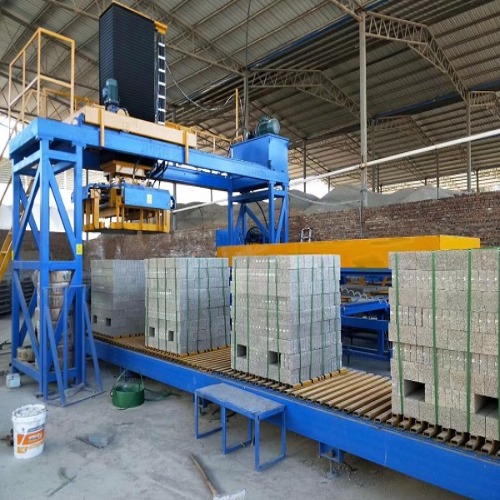
Apakah perlu mengkonfigurasi jalur penerimaan batu bata otomatis (termasuk mesin pengangkat, mesin penurun, dan konveyor rantai) tidak boleh hanya didasarkan pada perhitungan biaya tenaga kerja, tetapi lebih pada proses pengeringan yang mendasar.
Peningkatan kekuatan batu bata yang tidak dibakar bergantung pada pengeringan statis dan pengeringan uap. Keuntungan penumpukan manual terletak pada "fleksibilitasnya"—operator dapat secara fleksibel menyesuaikan jumlah lapisan penumpukan dan celah ventilasi sesuai dengan perubahan kadar air batu bata. Jika proses kaku dari jalur penerimaan batu bata otomatis tidak disertai dengan sistem penjadwalan tungku pengeringan, penumpukan batu bata yang terlalu tinggi sebelum waktunya akan menghambat pelepasan panas hidrasi internal, yang menyebabkan permukaan menjadi longgar atau retak.
Oleh karena itu, strategi konfigurasi yang rasional adalah: membedakan antara keluarga produk. Untuk blok penahan beban dengan ketebalan lebih dari 190 mm, yang kekuatan strukturnya cukup untuk menopang beberapa tumpukan, jalur pengumpulan batu bata otomatis harus dikonfigurasi secara tegas untuk mengurangi tenaga kerja manual. Untuk batu bata berdinding tipis atau batu bata pelapis dekoratif dengan ketebalan kurang dari 90 mm, disarankan untuk mempertahankan stasiun pengumpulan batu bata manual atau mengadopsi mode penumpukan semi-otomatis berlapis rendah dan frekuensi tinggi. Jika desain proses mencakup pembakaran sekunder (yaitu, autoklaf), jalur pengumpulan batu bata otomatis sangat penting, karena efisiensi pemuatan autoklaf sepenuhnya bergantung pada keteraturan geometris tumpukan batu bata, yang sulit dicapai secara manual.
IV. Bagian Pengemasan: Dari Kemasan Pelindung hingga Peningkatan Kapasitas Pengangkut Logistik
Pemilihan mesin pengepak sedang mengalami pergeseran fungsi dari "mencegah kerusakan tepi dan sudut" menjadi "beradaptasi dengan logistik massal." Meskipun tali pengikat baja tradisional dapat mengamankan tumpukan batu bata, untuk batu bata paving berukuran besar, retakan tegangan mudah terjadi ketika tali pengikat baja dikencangkan.
Praktik rekayasa saat ini cenderung menggunakan pengikat baja plastik PET yang dikombinasikan dengan kepala pengepres las gesekan. Keuntungannya terletak pada kenyataan bahwa koefisien ekspansi dan kontraksi termal pengikat baja berlapis plastik mendekati koefisien beton, dan tegangan pengepakan dapat diatur secara digital (umumnya dikontrol dalam kisaran 200-300N), tanpa menyebabkan efek pemotongan pada tepi batu bata.
Adapun tingkat otomatisasi mesin pengemas, hal itu harus ditentukan oleh frekuensi produksi batu bata. Jika output per jam lini produksi kurang dari 800 batu bata standar, mesin pengemas pneumatik bergerak yang dikombinasikan dengan pengikatan manual sudah cukup efisien dalam hal operasional. Jika output melebihi 1200 batu bata/jam, lini pengemasan tipe panah otomatis sepenuhnya harus dikonfigurasi, dan mesin penyortir batu bata harus ditambahkan sebelum stasiun pengemasan untuk mengatur jarak antar lapisan batu bata. Hal ini untuk mencapai "pengemasan tanpa palet"—yaitu, tumpukan batu bata yang dikemas langsung dimuat ke truk sebagai unit logistik independen, menghemat biaya palet kayu, yang dapat menghemat sekitar 150 yuan biaya bahan habis pakai per 10.000 batu bata.
V. Kopling Sistem: Tekanan Negatif Pelumasan Sentral dan Penghilangan Debu yang Terabaikan
Uji utama konfigurasi lini produksi terletak pada keandalan operasi berkelanjutan jangka panjang. Konfigurasi tambahan untuk ketiga komponen—pasokan gemuk ke segel ujung poros mixer, pendinginan paksa kotak getaran mesin cetak, dan pengendalian debu di setiap titik transfer—harus dimasukkan dalam daftar investasi awal.
Sistem pelumasan gemuk terpusat direkomendasikan, yang menghubungkan semua titik pelumasan secara paralel melalui pipa. Stasiun pompa pusat akan memasok gemuk secara berkala dan dalam jumlah terukur untuk mencegah kelalaian pelumasan manual, yang dapat menyebabkan masuknya lumpur dan pengikisan ujung poros. Untuk menghilangkan debu, tudung pengumpul debu independen harus dipasang di lubang pengeluaran mesin pencampur dan lubang pemasukan mixer, yang dihubungkan ke pengumpul debu jet pulsa. Perhitungan aliran udara untuk sistem penghilang debu harus didasarkan pada pemeliharaan tekanan negatif yang sedikit (-50Pa hingga -80Pa) di dalam tudung tertutup, daripada hanya mengejar aliran udara yang besar. Tekanan negatif yang berlebihan akan langsung menarik bubuk semen halus, mengubah proporsi campuran, suatu hal yang sering diabaikan dalam praktik.
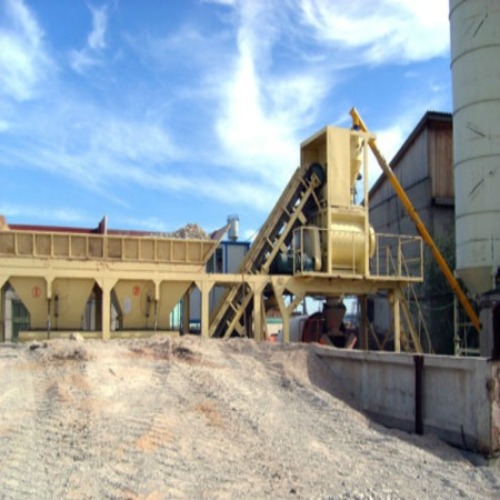
Kesimpulan: Inti dari konfigurasi adalah pendistribusian ulang waktu proses.
Saat memeriksa jalur produksi pembuatan batu bataSeseorang tidak hanya perlu memperhatikan struktur baja, tetapi juga distribusi waktu tinggal material. Akurasi pencampuran bahan menentukan efektivitas investasi waktu; volume pencampuran menentukan saturasi pemanfaatan waktu; metode pengumpulan batu bata menentukan rasionalitas konsumsi waktu; dan bentuk pengemasan menentukan keberlanjutan nilai waktu dalam logistik.
Konfigurasi optimal bukan tentang memaksimalkan semua parameter, tetapi lebih tentang memastikan bahwa laju pemrosesan dan kapasitas penyangga setiap tahap membentuk deret geometri. Disarankan agar klien meminta diagram waktu takt dari perancang selama fase pemilihan peralatan, untuk memvisualisasikan titik latensi untuk setiap tahap, dari input bubuk hingga pengiriman produk jadi. Tahap yang memakan proporsi waktu terbesar adalah area inti di mana Anda perlu menginvestasikan sumber daya. Ini adalah logika penting dari perencanaan lini produksi—menggunakan "kuantitas" peralatan untuk menguraikan "urutan" proses, dan kemudian menggunakan "keseimbangan" sistem untuk mewujudkannya. “Stabilitas” keuntungan.