

Adaptasi Bangunan Pracetak: Teknik Pengendalian Parameter Mesin Bata untuk Produksi Bata Berongga Presisi Tinggi
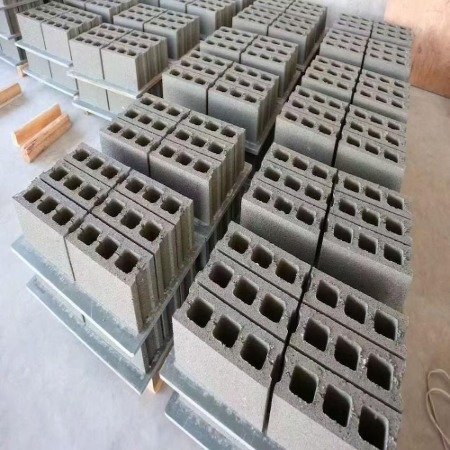
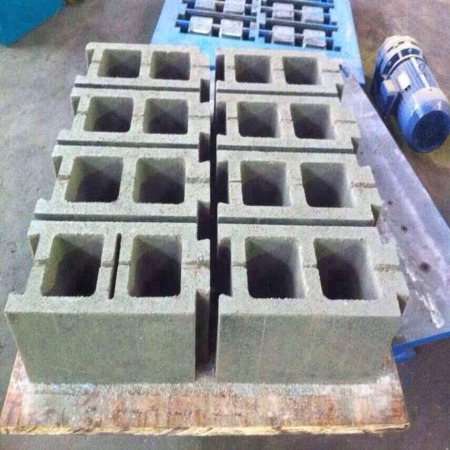
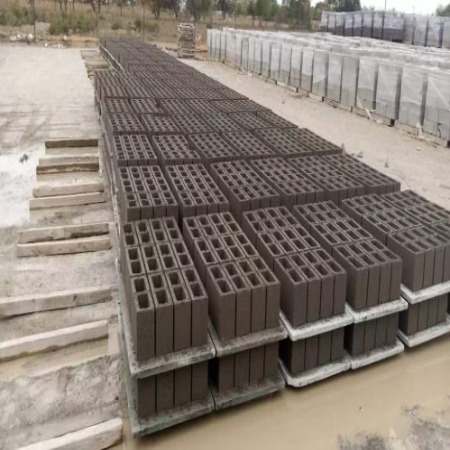
Dengan perkembangan pesat bangunan prefabrikasi, persyaratan presisi untuk komponen dinding telah meningkat dari tingkat sentimeter dalam konstruksi tradisional menjadi tingkat milimeter. Sebagai material inti dinding prefabrikasi, pengendalian parameter mesin bata selama proses produksi sangat penting. batu bata berongga presisi tinggi Hal ini secara langsung menentukan kualitas komponen dan efisiensi perakitan. Bagaimana mencapai produksi batu bata berongga dengan presisi tinggi melalui manajemen parameter yang lebih baik telah menjadi isu kunci bagi transformasi dan peningkatan industri ini.
I. Kontrol Umpan Maju Parameter pada Tahap Persiapan Bahan Baku
Produksi batu bata berongga presisi tinggi dimulai dengan pengolahan bahan baku yang terstandarisasi. Pengendalian mesin bata Parameter tidak hanya terbatas pada tahap pembentukan, tetapi juga harus diperluas hingga tahap persiapan bahan baku. Pertama, kecepatan penghancur palu dalam proses penghancuran harus dikontrol antara 980-1050 r/min untuk memastikan ukuran partikel serpihan atau batuan sisa batubara ≤1,5 mm, sehingga menciptakan prasyarat untuk homogenisasi selanjutnya. Kedua, parameter distribusi material di ruang penuaan sangat penting. Saat menggunakan metode penumpukan herringbone, ketebalan setiap lapisan harus ≤300 mm, kadar air harus dikontrol dalam kisaran 12%-14%, dan waktu penuaan tidak boleh kurang dari 72 jam untuk memastikan homogenisasi bahan baku secara menyeluruh. Terakhir, pada tahap penghancuran halus di penggiling rol, celah rol harus disesuaikan secara tepat menjadi 1,0-1,2 mm. Pada titik ini, modulus kehalusan bahan baku dapat distabilkan antara 1,8-2,0, sehingga memberikan dasar material dengan gradasi yang wajar untuk proses pencetakan.
II. Pengendalian Terkoordinasi Parameter Inti dalam Proses Pencetakan
Pencetakan adalah proses inti untuk mengontrol presisi bata berongga, yang melibatkan optimasi terkoordinasi dari berbagai parameter seperti tekanan ekstrusi, derajat vakum, kecepatan ekstrusi, dan suhu cetakan. Pengaturan tekanan ekstrusi perlu disesuaikan secara dinamis sesuai dengan indeks plastisitas bahan baku. Ketika indeks plastisitas berada antara 13-17, tekanan ekstrusi utama harus dikontrol antara 2,8-3,2 MPa, dan fluktuasi tekanan harus distabilkan dalam ±0,1 MPa. Derajat vakum adalah parameter kunci untuk menghilangkan cacat internal pada bahan baku bata. Derajat vakum ruang vakum harus ≥0,092 MPa untuk memastikan bahwa penyimpangan keseragaman densitas bahan baku bata ≤1,5%. Pencocokan kecepatan ekstrusi dan suhu cetakan secara langsung memengaruhi stabilitas dimensi. Ketika kecepatan ekstrusi diatur ke 1,2-1,5 m/menit, suhu pemanasan cetakan harus dijaga pada 45-55℃, dengan gradien suhu ≤3℃, yang dapat secara efektif mengontrol tingkat penyusutan bahan baku bata dalam kisaran target 0,4%-0,6%. Kontrol keterkaitan antara kecepatan ulir dan laju umpan juga sangat penting; penyimpangan antara keduanya harus dikontrol dalam ±2% untuk menghindari stratifikasi kepadatan yang disebabkan oleh umpan yang tidak merata.
III. Strategi Pemeliharaan Presisi dalam Proses Pengeringan dan Pembakaran
Pengendalian yang tidak tepat selama proses pengeringan dan pembakaran bahan baku bata akan sepenuhnya menghilangkan peningkatan presisi yang dicapai pada tahap pembentukan. Kurva pemanasan bertahap harus digunakan dalam proses pengeringan, dengan suhu masuk dikontrol pada 80-100℃ dan suhu akhir dinaikkan menjadi 110-120℃. Frekuensi kipas sirkulasi harus diatur pada 35-40Hz untuk memastikan tingkat penyusutan pengeringan ≤0,3%. Dalam proses pembakaran, gradien suhu tungku terowongan pada tahap pemanasan awal, pembakaran, dan pendinginan perlu dirancang secara tepat. Laju pemanasan pada tahap pemanasan awal harus dikontrol pada 1,0-1,5℃/menit, suhu zona pembakaran harus distabilkan pada 980-1020℃ dengan perbedaan suhu tidak melebihi ±10℃, dan waktu penahanan harus 40-50 menit untuk memastikan bahwa tingkat penyusutan pembakaran tetap stabil antara 0,2%-0,3%. Kecepatan gerak kereta tanur dan siklus dorong harus benar-benar sesuai, dengan deviasi siklus tidak melebihi ±5 menit, untuk mencegah fluktuasi medan suhu tanur memengaruhi konsistensi dimensi produk.
IV. Pemantauan Cerdas dan Optimasi Siklus Tertutup
Sistem pembuatan batu bata modern Memiliki kemampuan untuk pemantauan parameter secara real-time dan kontrol loop tertutup. Parameter kunci seperti tekanan ekstrusi, kadar air material, dan suhu pencetakan dikumpulkan oleh sensor online. Algoritma kontrol PID digunakan untuk secara otomatis mengoreksi parameter ini, mengendalikan penyimpangan dimensi dalam ±0,5 mm. Pemeriksaan rutin terhadap kondisi keausan cetakan dan perbaikan atau penggantian cetakan secara cepat ketika keausan melebihi 0,3 mm sangat penting untuk menjaga akurasi jangka panjang. Disarankan untuk membuat "file parameter" untuk setiap jenis bata berongga, menyimpan kombinasi parameter optimal untuk setiap batch sebagai referensi langsung selama produksi selanjutnya, mengurangi fluktuasi presisi yang disebabkan oleh penyesuaian mesin manual.
Singkatnya, produksi batu bata berongga presisi tinggi merupakan proyek sistematis yang membutuhkan kontrol parameter yang cermat di seluruh rantai, mulai dari bahan baku, pencetakan, pengeringan hingga pembakaran, dan optimasi siklus tertutup melalui pemantauan cerdas. Hanya dengan cara ini persyaratan presisi yang ketat untuk komponen dinding bangunan prefabrikasi dapat dipenuhi, mendorong transformasi industri dari "produksi berbasis pengalaman" menjadi manufaktur cerdas "berbasis data".